

Framleiðslulínur rafhlöðu rafgeyma ganga á miklum hraða með þröngum vikmörkum. Þunnt lag af suðusúði á staðsetningarpinna eða olíuleifar á stimplunarmóti getur fljótt kallað fram staðsetningarvillur, ósamræmdar suðu eða út-af-tilgreindum klefahúsum. Hefðbundnar hreinsunaraðferðir skapa oft ný vandamál - raka á viðkvæmum svæðum, slit á nákvæmni verkfærum eða auka niður í sundur.
Þurrísblásturbýður upp á hagnýtan valkost í þessu umhverfi. Það skilar skilvirkri hreinsun á sama tíma og búnaður er á netinu og lágmarkar áhættu fyrir viðkvæma íhluti. Þessi grein skoðar hvernig þurrísblástur styður framleiðslu rafgeyma rafgeyma, með áherslu á frumu-tengt yfirborð, suðu og festingar og stimplunarverkfæri.

Hvernig þurrísblástur virkar
Þurrísblástur knýr fastar CO₂ kögglar áfram með miklum hraða með þjappað lofti. Kögglar eru um það bil -78,5 gráður þegar þeir fara úr stútnum. Við högg vinna þrjár aðferðir saman til að fjarlægja mengunarefni.
Í fyrsta lagi veldur mikill kuldi hitalost sem stökkvarar olíur, kvoða og viðloðandi agnir. Í öðru lagi rýfur hreyfiorkan frá hröðuðu kögglunum tengslin milli mengunarefnisins og undirlagsins. Í þriðja lagi breytist þurrísinn samstundis í gas, stækkar hratt og lyftir rusli frá yfirborðinu.
Ólíkt slípiefni eða efnafræðilegum leysiefnum hverfur CO₂ alveg eftir að hafa unnið starf sitt. Þetta skilur aðeins þeirri mengun sem fjarlægð var til að safna með venjulegum útdráttarkerfum. Ferlið þarf ekkert vatn, engan þurrktíma og enga afganga af sprengiefni.
Verkfræðingar í stórum-bílaverksmiðjum meta sérstaklega þessa blöndu af árásargjarnri hreinsikrafti og undirlagsvörn.
Hvers vegna EV rafhlöðuframleiðsla þarf sérhæfðar hreinsunarlausnir
EV rafhlöðulínur sameina leysisuðufrumur, vélfærasamsetningarstöðvar, úthljóðssuðuvélar og stimplunarpressur með miklum -tonnagetu. Mengun hér er meira en snyrtivörur. Suðureykur og málmfín geta truflað mælingar á skynjara, skipt um straumlínustillingu eða komið í veg fyrir innsog suðu. Á stimplunarverkfærum hafa uppbyggt-smurefni og málmagnir áhrif á stærð hluta og yfirborðsáferð, sem hefur bein áhrif á gæði frumuhússins og afrakstur samsetningar.
Vatns-hreinsun kynnir raka sem krefst lengri þurrkunarlota og eykur tæringarhættu í kringum rafmagnstengi og skynjara. Slípiefnisblástur klæðist mikilvægum vikmörkum á mótum og innréttingum. Handvirkt skafa eða þurrka með leysi er ósamræmi og vinnu-frek, oft þarf að taka í sundur vélræna endaáhrif eða klemmur.
Í sjálfvirkri rafhlöðuframleiðslu ber hver klukkutími af óskipulögðum niður í miðbæ verulegan kostnað. Hin fullkomna hreinsunaraðferð verður að virka á sínum stað, á heitum búnaði þegar mögulegt er, og án þess að innleiða nýjar breytur í þétt stjórnað ferli. Þurrísblástur uppfyllir þessar kröfur á mörgum lykilsviðum.

Lykilnotkun þurrísblásturs í rafgeymislínum rafgeyma
Þrif á rafhlöðuklefa-Tengda yfirborði
Þurrísblástur virkar vel á ytri yfirborði frumna eins og ál- eða stálhús, endalok og snertisvæði. Það fjarlægir á áhrifaríkan hátt léttar olíufilmur, meðhöndlar leifar, ryk og minniháttar límleifar sem safnast fyrir við mótun og flutning.
Fyrir prismatískar eða sívalar frumur geta rekstraraðilar hreinsað snertipunkta og flipasvæði fyrir suðu án þess að setja inn raka sem gæti haft áhrif á -saltaviðkvæm svæði. Ferlið styður stöðugan yfirborðsundirbúning en forðast breytileika handvirkrar þurrkunar. Í reynd nota margar línur það sem hluta af for-suðuskoðunarferlum til að viðhalda hreinleikastaðlum án þess að draga hluta af línunni í langan tíma.
Athugið að þurrísblástur er ekki hentugur fyrir opnar frumur, óvarinn virk efni eða svæði með mikla saltamengun. Þeir þurfa stranglega staðfestar samskiptareglur og sérhæfða innilokun.
Hreinsun á suðu, innréttingum og vélfærakerfum
Þetta er eitt sterkasta forritið í rafhlöðuframleiðslu. Lasersuðufrumur og samsetningarstöðvar mynda suðugos, reykleifar, kolefnisuppsöfnun og fíngerðar málmagnir. Þetta safnast hratt fyrir á klemmum, staðsetningarpinnum, vélfæragripum, suðuhausum og nærliggjandi skynjurum.
Ef ekki er hakað við veldur uppsöfnunin ósamræmi suðugæði, staðsetningarreki, fölskum skynjarakveikjum og tíðum línustöðvum fyrir bilanaleit.
Þurrísblástur gerir viðhaldsteymum kleift að þrífa þessa íhluti á sínum stað, oft á meðan klefan er enn heit. Vélfæragripari sem þurfti einu sinni að taka í sundur og skafa í tvær klukkustundir getur aftur tekið í notkun á nokkrum mínútum. Hlutaviðveruskynjarar ná aftur áreiðanlegri greiningu án þess að hætta sé á að leifar leysiefna hafi áhrif á ljósfræði. Margar verksmiðjur tilkynna um áberandi umbætur á endurtekningarhæfni suðu eftir að hafa innleitt reglulega þurrísviðhald á suðubúnaði.
Þrif stimplunarverkfæri og mótunardeyjur
Framleiðsla á rafhlöðufrumum byggir á nákvæmni stimplun og mótun deyja. Leifar af stimplunsolíu, losunarefni, málmfínefni og þjappað rusl safnast saman í holrúm, brúnir og fínar smáatriði. Þetta leiðir til yfirborðsgalla á hlífum, víddarreki og hraðari slits á verkfærum.
Þurrísblástur nær inn í rifur og ítarleg svæði án árásargjarnrar yfirborðsrofs sem stafar af hefðbundnum fjölmiðlasprengingum. Liðin geta hreinsað teygjurnar á stuttum fyrirhuguðum stoppum eða jafnvel á milli vakta í sumum uppsetningum, sem dregur verulega úr þörfinni á fullum verkfærum og ótengdum slípun.
Í hentugum forritum sjá framleiðendur lengt bil á milli meiriháttar viðhalds verkfæra og betra samræmi í gæðum stimplaðra hluta. Hið -slípandi eðli hjálpar til við að varðveita fína yfirborðsáferð og þétt vikmörk sem eru mikilvæg fyrir myndun rafhlöðubakka og girðingar.
Helstu kostir fyrir háa-sjálfvirkni rafhlöðuframleiðslu
Þurrísblástur sker sig úr í rafhlöðuverksmiðjum vegna þess að það er í beinu samræmi við forgangsröðun spenntur, nákvæmni og vinnslustöðugleika.
- Þurrt ferli án raka- Engar þurrkunarlotur, minni hætta fyrir rafkerfi og skynjara.
- Lítið núningi- Með réttu vali á þrýstingi og stútum fjarlægir það mengunarefni á sama tíma og það verndar ál, kopar, húðaða fleti og nákvæmnisdeygjur mun betur en sand- eða perlublástur.
- Engir aukasprengingarmiðlar- Þurrísinn breytist algjörlega og útilokar þörfina á að fjarlægja afgangsagnir sem gætu flutt inn í rafhlöðusamstæður. Fjarlægt rusl er enn safnað með útdrætti.
- Þrif á-stað- Búnaður er áfram á línunni. Hreinsunartími lækkar oft frá klukkustundum í mínútur á innréttingum og verkfærum.
Þessir kostir blandast saman í -miklu magni línur þar sem jafnvel lítil minnkun á viðhaldsgluggum skilar sér í þýðingarmiklum afköstum. Umhverfisávinningur, svo sem minna magn efna og afrennslisvatns, veitir aukið gildi en er aukaatriði áreiðanleika framleiðslunnar.
|
Hreinsunaraðferð |
Lykiláhætta í rafhlöðulínum rafgeyma |
Kostur við þurrísblástur |
|
Vatnsþvottur |
Raki, þurrkunartími, tæring |
Alveg þurrt, strax aftur í notkun |
|
Leysiþurrka |
Efnaleifar, ósamkvæmar niðurstöður |
Engar leifar, endurteknar niðurstöður |
|
Slípiefni sprenging |
Yfirborðsslit, fjölmiðlamengun |
Lágmarks núningi, engin afgangur af miðli |
|
Handvirk skafa |
Vinnsla-frek, hætta á skemmdum á verkfærum |
Hraðari, minni vélrænni snerting |
Raunverulegur-heimurinn ávinningur og innleiðingarsjónarmið
Við viðhald á suðubúnaði draga verksmiðjur venjulega úr-tengdum þriftíma með því að fara úr margra-klukkutíma ótengdum ferlum yfir í stuttar-sprengjur. Viðhaldstímabil verkfæra getur lengt verulega þegar skipt er um slípiefni. Þessi ávinningur kemur skýrast fram í vélfærasuðufrumum og stimplunarsvæðum þar sem mengun hefur bein áhrif á endurtekningarhæfni.
Árangur veltur á því að passa við færibreytur við verkefnið: Stærð þurrísköggla, sprengiþrýstingur, gerð stúta, fjarlægðarfjarlægð og útdráttaruppsetning. Ekki bregðast allir yfirborðs- eða mengunarefni jafnt við, svo fyrstu sannprófun á dæmigerðum hlutum er nauðsynleg.

Að velja og samþætta þurrísblástursbúnað
Rafhlöðuframleiðendur ættu að meta kerfi út frá sérstakri blöndu þeirra af forritum. Helstu atriði eru meðal annars:
Hreinsunarmarkmið (klefahús, suðubúnaður, stimplun)
Tegundir og magn mengunar
Æskilegt stig sjálfvirkni (handfesta, vélfærastútfesting eða fastar stöðvar)
Þurrísbirgðir - á-kögglavélum á staðnum geta dregið úr flutningskostnaði fyrir mikið-magn notenda
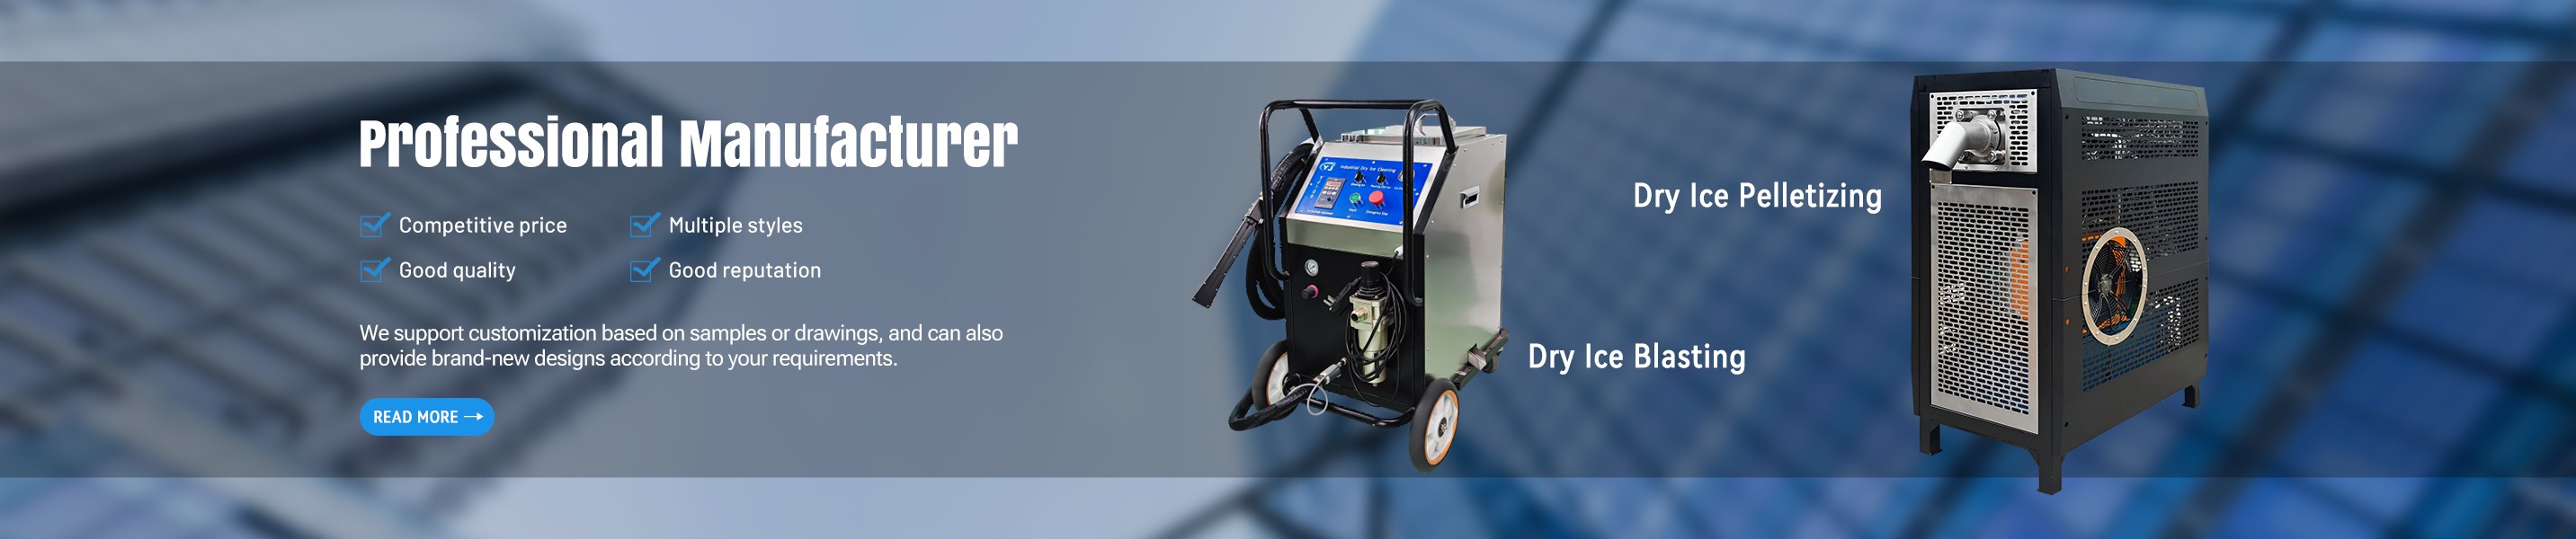
YJCO2tilboð áreiðanlegar þurrísblástursvélarog pelletizers hönnuð fyrir iðnaðarsamþættingu, þ.mt stillingar sem henta fyrir sjálfvirkar rafhlöðulínur. Hægt er að sníða kerfi fyrir stöðuga frammistöðu í -aðliggjandi umhverfi með hreinu herbergi með viðeigandi loftgæðum og útsogsstuðningi.
Bestu starfsvenjur og öryggi í rafhlöðuframleiðsluumhverfi
Key Operation Parameters
Árangursrík hreinsun krefst athygli á þrýstingi, kögglasniði og tækni. Lægri þrýstingur virkar betur á viðkvæma skynjara og léttar málmblöndur, en aðeins hærri stillingar takast á við þyngri suðugos á innréttingum. Byrjaðu alltaf á prófunarhlutum og skjalfestu árangursríkar breytur fyrir hvert notkunarsvæði.
Öryggisreglur og löggilding
CO₂ eftirlit og fullnægjandi loftræsting er skylda. Rekstraraðilar ættu að nota viðeigandi persónuhlífar, þar á meðal heyrnarhlífar fyrir hávaða úr stútum. Verndaðu sjónskynjara, óvarinn tengi og óþétta rafeindatækni meðan á sprengingu stendur.
Í rafhlöðuumhverfi skaltu setja skýr mörk - þurrísblástur skarar fram úr á ytra yfirborði og verkfærum en krefst strangrar staðfestingar fyrir hvaða svæði sem er nálægt virkum efnum eða raflausnum.
Ályktun: Styrktu áreiðanleika rafhlöðuframleiðslu rafgeyma með þurríssprengingu
Þurrísblástur tekur á kjarnahreinsunaráskorunum í framleiðslu rafgeyma rafgeyma með því að skila áhrifaríkri fjarlægingu mengunarefna á frumuyfirborð, suðu og innréttingar, og stimplunarverkfæri án galla raka, núninga eða aukaefnis. Það styður meiri spennutíma, betri samkvæmni ferla og áreiðanlegri frammistöðu sjálfvirkni þar sem þessir þættir skipta mestu máli.
Ef þú ert að meta hreinsilausnir fyrir rafhlöðuframleiðslulínurnar þínar, bjóðum við þér að hafa sambandYJCO2. Sem leiðandiKínverskur framleiðandi þurrísblástursvéla og kögglavéla, teymið okkar getur rætt sérstakar umsóknir þínar og skipulagt sýnikennslu á búnaði eða tæknilegt samráð. Hafðu samband í dag til að kanna hvernig þurrísblástur getur passað inn í starfsemi þína.
